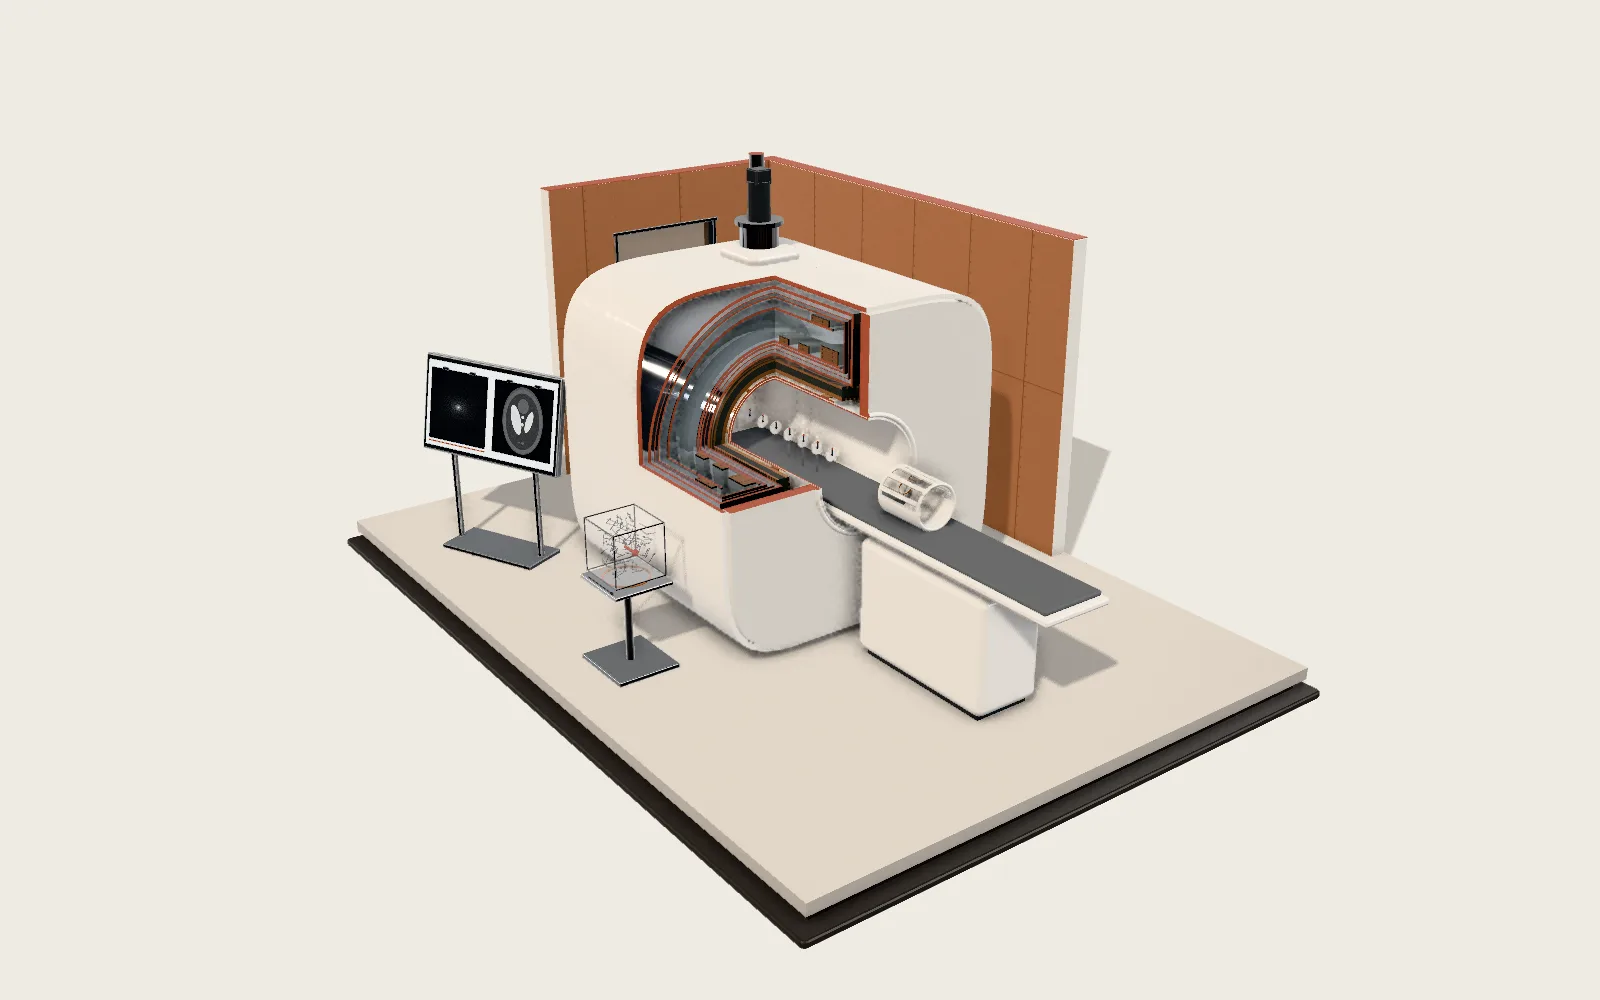
五轴加工中心
喷气发动机的叶盘、涡轮增压器的叶轮、人工关节、模具,表面都是复杂的曲面,很多地方刀只能斜着伸进去。五轴加工中心让工件倾斜、旋转,刀始终用合适的角度去切。模型里,这台机床正把一根直径 210 毫米的铝棒料切成叶轮。
向下滚动
千分之几毫米
桌上是两件五轴机床做出的零件:一只压气机叶轮,一只叶盘。叶片又薄又弯,每一处都要和图纸上的曲面对得上。
这类机床的定位精度,厂商标称大约 3 到 8 微米,也就是千分之几毫米;重复定位还要更准。一根头发粗约 70 微米。
定位精度约 3–8 微米(厂商标称,测量标准各不相同)
五根轴
X、Y、Z 三根直线轴移动主轴:左右、前后、上下。另外两根是旋转轴,都在工作台一侧:摇篮绕 A 轴倾斜,圆工作台绕 C 轴旋转。
这种布局叫摇篮式,也叫双转台;有的厂商把倾斜轴叫作 B 轴。摇篮的倾斜范围常见为 −120° 到 +30°,也有做到 ±130° 的;工作台可以整圈旋转。主轴始终竖直朝下,改变角度的是工件。
X Y Z 移动主轴 · A 倾斜摇篮 · C 旋转工作台
为什么要五根
叶轮的叶片是斜的,彼此还有遮挡。三轴机床的刀只能竖直向下,伸不到叶片底下,也不能让刀轴贴着弯曲的表面变换方向。
五轴机床把工件倾过来、转过去,让刀轴顺着叶片伸进槽里。刀因此可以用得短:同样粗细,刀越短越不容易弯,越不容易振动,切出的面越准。
红色:竖直的刀会撞上叶片
刀尖跟着刀路走
A 轴和 C 轴一转,工件上的每个点都跟着移开。数控系统同时算出 X、Y、Z 要补多少,让刀尖始终落在刀路上。这个功能叫刀具中心点控制,常写作 RTCP 或 TCPM。
画面里的线就是刀路,刀尖在工件上走过的路线。五根轴的读数一起变化,这叫五轴联动。
刀路随工件转动 · 五根轴同时插补
刀尖与侧刃
精加工有两种走法。点铣用球头刀的刀尖,一行一行扫过曲面,什么形状都能做,适合轮毂这样的自由曲面。侧铣用刀的侧刃贴住叶片,一刀扫过一整面,快,表面也好,但叶片要设计成直纹面。
两种走法都离不开五轴:刀轴的方向要随着位置一直改变。
点铣:刀尖接触 · 侧铣:侧刃接触
剖开:主轴
主轴本身就是一台电机:定子固定在壳体里,转子直接装在轴上,没有皮带和齿轮。前端几组角接触球轴承承受切削力。常见主轴每分钟转 12 000 到 20 000 转,高速型号可到 42 000 转左右。
刀柄用 HSK 接口:中空的短锥,锥度 1:10。一叠碟形弹簧把拉杆向上拉,夹爪从里面拉紧刀柄,锥面和端面同时贴合。换刀时,液压缸顶开拉杆,刀柄松开。
HSK 刀柄 · 锥度 1:10 · 锥面与端面同时接触
光栅尺与热
伺服电机转了多少圈,不等于工作台走了多远:丝杠受热会伸长。精密机床在每根直线轴旁装一根光栅尺,直接读出位置:好的玻璃光栅尺,每米误差在 ±3 微米以内,读数可细到 1 纳米。
钢每升温 1 度,每米伸长约 11.5 微米。高速主轴发热,不补偿时伸长可达几十微米。机床用循环冷却带走热量,再按温度传感器的读数修正位置。多数这类机床用滚珠丝杠,快移每分钟约 60 米;也有的改用直线电机,没有丝杠,加速度约 1 g。
钢:每米每度约 11.5 微米 · 主轴温升 6 度,30 厘米伸长约 21 微米(估算)
换刀、测头与冷却
机上刀库一般放 30 到 60 把刀,加装扩展刀库可到几百把。换一次刀只要几秒:主轴把旧刀放回空刀位,刀库转来下一把,主轴落下、夹紧。
开工前,主轴先装上测头。测针的红宝石球一碰到工件,测头就发出信号,数控系统记下坐标,算出工件的确切位置。切削时,冷却液从喷嘴喷向刀尖,也可以从主轴中心穿过刀具喷出,压力常见 40 或 80 巴,带走热量和切屑;外罩和玻璃门把它们挡在里面。
测头重复精度约 1 微米(厂商标称)
从一块实心料开始
叶轮从一根实心铝棒开始。先把外形切出来,再一槽一槽地挖,最后精铣轮毂和叶片。这只叶轮,原料的四分之三左右变成了切屑。
喷气发动机的叶盘也这样做:叶片和轮盘是一整块钛合金或镍合金,从整块料上直接铣出,要切掉四分之三以上的材料,一件要铣几十个小时。骨科植入物、假体、模具的型腔,也常在五轴机床上加工。
模型里的刀路大大简化,播放也加快了
拆开来看
机床由几大块组成:铸铁床身和两侧立柱,横梁(Y),滑座(X),滑枕和主轴(Z),摇篮(A)和工作台(C),刀库,外罩和操作面板。这一尺寸的机床重约 7 到 14 吨。
每一块各自分开,指针停在哪一块上,哪一块就会被单独托出来,标出名字。
主轴转速
每颗刀齿切下的厚度不变时,进给速度 = 转速 × 齿数 × 每齿进给。转速越高,进给越快,一个槽挖完得越早。
试一试主轴转速从 12 000 提到 24 000 转/分,每齿进给不变,进给速度变成多少?
模型省略了什么
这是一台通用的摇篮式五轴机床,不是哪家厂商的设计;各部件的比例、导轨和丝杠的位置是为了看得清楚而画的。叶轮按 200 毫米直径画,只有九片主叶片,没有分流叶片。刀路大大简化:真实的叶轮要走成千上万行刀路,开粗和精加工往往要几个小时,这里一圈不到三分钟。主轴的转动画得很慢,切屑和冷却液只是示意。热伸长的数字按钢的线膨胀系数估算,不代表任何一台机床。
几个常见的误解
“五轴”说的是能同时插补的五根运动轴,不是五把刀,也不是五个主轴。定位精度和重复定位精度不是一回事,厂商采用的测量标准(ISO 230-2、VDI/DGQ 3441、JIS 等)不同,数字不能直接比较。机床的精度也不等于零件的精度:刀具磨损、切削力、热变形和装夹都会影响最后的尺寸。
资料来源
- Hermle:C 42 GEN2 技术数据(行程、摆动 ±130°、主轴转速、刀库 42 位与换刀 4.5 秒、冷却 40/80 巴、ISO 230-2 定位不确定度 ≤ 0.006 毫米、约 13.5 吨)
- Hermle:C 42 样本 2016 版(主轴 10 000–42 000 转、VDI/DGQ 3441 定位 0.008 毫米、直接测量系统)
- Makino:DA300(A 轴 +30° 至 −120°、C 轴 360°、20 000 转 HSK-A63、刀具中心点控制)
- Makino:D500(A 轴 +30/−120、主轴 12 000–30 000 转)
- Mazak:VARIAXIS i 系列样本(A 轴 −120° 至 +30°、i-600 定位精度实测约 3 微米)
- Mazak:精度技术(按转速和温度抑制刀尖位置变化)
- DMG MORI:DMU 50 第三代(摆动轴称 B 轴、全轴光栅尺、冷却电主轴与丝杠螺母、内冷 40 巴)
- DMG MORI:DMU 65 monoBLOCK(标准定位精度 4 微米、多传感器补偿、最高 30 000 转)
- Matsuura:MAM72-35V(热位移补偿)
- HEIDENHAIN:数控机床直线光栅尺(精度等级 ±3 / ±5 微米每米、测量步距 0.001 微米)
- HEIDENHAIN:进给轴精度(滚珠丝杠热膨胀,光栅尺闭环几乎不漂移)
- HEIDENHAIN:机床加工精度(升温 1 K,1 米行程误差可达 10 微米)
- HEIDENHAIN:TNC 选项(TCPM:旋转轴动作时由直线轴补偿)
- Siemens:SINUMERIK 五轴编程(TRAORI 刀尖编程与补偿运动)
- Kaye & Laby(英国国家物理实验室):线膨胀系数(钢、铸铁、铝、钛)
- Yuksel、Budak 等 (2021):高速主轴热伸长预测,MM Science Journal(Z 向最大约 88 微米)
- CTE Magazine:DMC 60 H linear(直线电机约 1 g、最高 100 米/分)
- BIG DAISHOWA:HSK 入门(中空 1:10 锥、锥面与端面双接触)
- ISCAR:HSK DIN 69893 / ISO 12164-1 数据(HSK-A63 法兰直径 63 毫米)
- OTT-JAKOB 专利 US7393165(碟形弹簧组拉刀、液压松刀)
- SKF:机床主轴用超精密混合陶瓷角接触球轴承
- Renishaw:OMP40-2 测头数据(单向重复精度 1.00 微米 2σ,用于工件找正与检测)
- OPEN MIND:hyperMILL 叶轮与叶盘加工(点铣与侧铣)
- Siemens NX:五轴刀轴倾斜与尽量短的刀具
- AEROREPORT(MTU):钛合金叶盘在五轴机床上铣制,约 40–60 小时
- SNECMA 专利 US20110016715A1(叶盘铣削去除可达 75% 以上材料)
- Hermle:应用案例(模具镶件、骨板、叶轮模具)
- DMG MORI:医疗行业(植入物与假体的五轴加工)
- Sandvik Coromant:铣削公式(vf = fz × n × z,vc = π × D × n / 1000)
- 美国环保署:颗粒物基础知识(头发直径约 70 微米)
沿这个问题继续
 图版 F01极紫外光刻机用 13.5 纳米的光,把芯片电路缩小四倍印在硅片上。光由锡滴炸成的等离子体发出,一路只靠反射镜传递。
 图版 C01瓦特的蒸汽机一只浸在冷水里的铁罐,省下了一大半的煤;两只飞球一转,机器便自己拿捏快慢。它 1788 年造于伯明翰,如今静立在伦敦。